
Guía práctica de inspección previa al envío y de recepción para placas, barras colectoras, varillas, tiras, tubos y piezas mecanizadas de cobre.
Fecha de publicación: 30 de agosto de 2026
Autor: Hu Yanwei, experto técnico de Cymber Metal.
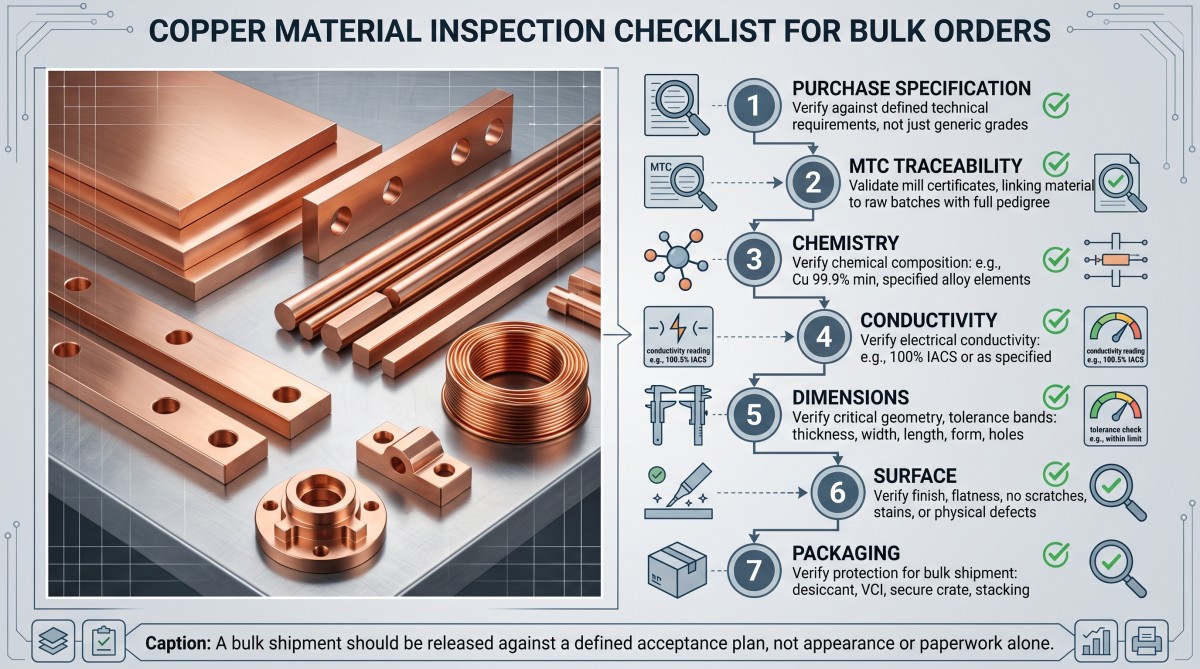
Un envío puede llegar con superficies de cobre brillantes y un certificado de material limpio, pero aun así contener un temple incorrecto, lotes mezclados, una trazabilidad deficiente o dimensiones que no se ajusten al conjunto.
Ese es el punto incómodo deinspección de materiales de cobreNingún documento por sí solo demuestra la integridad del pedido. Un certificado de material puede informar sobre la composición química y la conductividad de un lote de producción; no demuestra que cada placa sea plana, que cada orificio de la barra colectora esté en su lugar, que cada borde de la bobina esté limpio o que cada paquete resista el transporte marítimo.
En ocasiones, los compradores eliminan un paso de inspección para ahorrarse una pequeña comisión, pero luego pagan por la clasificación, la producción de reemplazo, el flete aéreo y la interrupción de la línea de producción. El ahorro se refleja en la orden de compra. El fallo se refleja en el costo total de entrega.
Para obtener contexto sobre materiales y formas de productos, comience con Cymber Metal.materiales de cobre purorango. Luego, deja que el plan de aceptación específico del pedido haga el trabajo real.
Respuesta rápida: ¿Qué deben confirmar los compradores antes del envío?
Antes de realizar un pedido de cobre a granel, confirme la aleación exacta, la forma del producto, el temple, la norma y edición aplicables, la revisión del plano, el tipo de MTC, la trazabilidad del lote de producción, la composición química, los requisitos de conductividad o resistividad, las propiedades mecánicas, las tolerancias dimensionales, los criterios de superficie, los requisitos de recubrimiento, el plan de muestreo, el método de embalaje y el procedimiento de no conformidad.
Para cada característica, indique el método de prueba, el instrumento, la ubicación de la muestra, el tamaño de la muestra, el límite de aceptación y el registro requerido.
No existe un límite de aprobación universal para el "cobre". La placa C10100, la barra colectora C10200, la varilla C11000, el tubo C12200 y un contacto mecanizado niquelado pueden requerir diferentes normas, pruebas y evidencias.
La inspección del material de cobre comienza con la especificación de compra.
La inspección no puede corregir una orden de compra ambigua. Solo puede revelar la ambigüedad una vez que el metal ha sido producido.
Defina el orden de precedencia contractual antes de que comience la producción. Una estructura viable es:
Especificación de compra firmada y plano aprobado -> orden de compra -> estándar y edición del producto invocados -> documentos del proveedor aprobados.
Esa secuencia es un ejemplo, no una regla legal universal. El comprador y el proveedor deben acordar la precedencia real. De lo contrario, un plano podría exigir una tolerancia de espesor mientras que la norma del producto permite otra, y ambas partes podrían alegar que siguieron el orden establecido.
La especificación de compra debe quedar fija:
- Designación exacta de aleación UNS, EN, JIS, GB u otra.
- Formato del producto: placa, lámina, tira, barra conductora, varilla, barra, alambre, tubo o pieza mecanizada
- Norma y edición que rigen
- Templado o condición del material
- Número de dibujo, revisión, unidades y sistema de referencia
- Conductividad mínima o resistividad máxima
- Requisitos de propiedades mecánicas
- Tolerancias dimensionales y características críticas para la calidad
- Criterios de aceptación de superficies y recubrimientos
- Tipo de certificado e informe de inspección requeridos
- Definición del lote de producción y plan de muestreo
- Requisitos de embalaje, etiquetado y liberación del envío
No se limite a preguntar "¿Cumple con la norma ASTM?". Pregunte qué norma ASTM, qué edición, qué formato de producto, qué temple y qué requisitos suplementarios aparecerán en el pedido firmado.
Haga coincidir el estándar con la forma del producto de cobre.
La norma aplicable debe coincidir tanto con la aleación como con la forma de fabricación. Una norma para barras de cobre trefiladas de uso eléctrico no puede certificar automáticamente las barras conductoras terminadas, y una norma para materia prima no puede aprobar la posición de los orificios mecanizados por CNC.
Las normas ASTM B152/B152M, EN 1652 o JIS H3100 pueden ser relevantes para productos específicos de chapa, tira, placa o barra laminada. Los productos planos para uso eléctrico pueden requerir una norma más específica, como la EN 13599.
Las normas ASTM B187/B187M pueden ser relevantes para barras colectoras, varillas, barras y productos de formas específicas. La norma EN 13601 se aplica a varillas, barras y alambres de cobre para uso eléctrico. La norma ASTM B49 abarca el trefilado de varillas de cobre para uso eléctrico; no es una norma universal para varillas acabadas.
Las normas ASTM B75/B75M pueden aplicarse a tubos de cobre sin costura de uso general, la ASTM B88 a tubos específicos para agua y la ASTM B280 a tubos específicos para aire acondicionado o refrigeración. Estas normas no son intercambiables.
Las piezas de cobre mecanizadas requieren una norma para la materia prima, además del plano de la pieza terminada aprobado, el sistema GD&T y la especificación del recubrimiento o superficie. El cumplimiento de la norma para la materia prima no garantiza que el patrón de orificios, la rosca, la superficie de sellado o la relación de referencia de la pieza terminada cumplan con dicha norma.
Esta distinción importa al revisarOpciones de placas y láminas de cobrecontra los requisitos de barras colectoras, varillas o tubos. La misma composición química no genera tolerancias, ubicaciones de prueba ni registros de inspección idénticos.
Las designaciones ASTM, EN, JIS y GB tampoco son equivalentes automáticamente. Basta con que coincida con una marca comercial o un porcentaje nominal de cobre. Es necesario tener en cuenta la composición química, el temple, las propiedades mecánicas, la conductividad, las dimensiones y las normas de ensayo.
La misma advertencia se aplica al latón, bronce, CuCrZr, cuproníquel y cobre-berilio. No se debe imponer una cláusula de inspección de cobre puro a todas las aleaciones de cobre.
Verifique el MTC y el lote físico juntos.
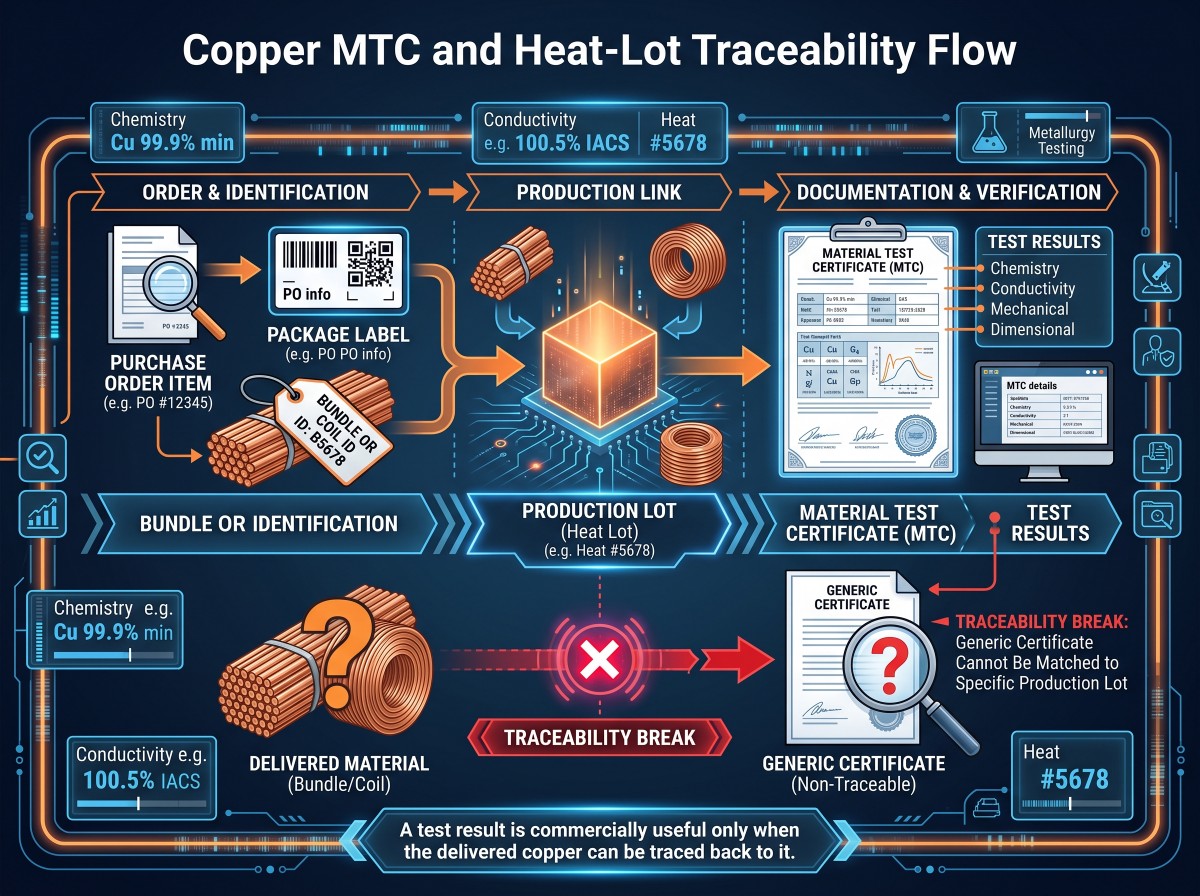
Un certificado de transferencia de material (MTC) solo es útil cuando el cobre entregado puede rastrearse hasta los resultados que figuran en dicho documento.
Para pedidos adecuados, los compradores suelen solicitar un certificado de inspección EN 10204 Tipo 3.1. Este certificado es validado por el representante de inspección autorizado del fabricante, quien es independiente del departamento de producción. No se trata automáticamente de un certificado de terceros.
El tipo 3.2 requiere una validación adicional por parte del representante autorizado del fabricante y del representante autorizado del comprador o de un inspector oficialmente designado, según corresponda.
Una visita previa al envío por parte de SGS u otra empresa de inspección no convierte automáticamente un certificado de tipo 3.1 en un certificado de tipo 3.2. Los términos "informe de SGS", "COA", "certificado de conformidad" y "MTC" no son documentos intercambiables.
Compruebe los siguientes campos de MTC:
- Fabricante y planta de producción
- Número de pedido del comprador y referencia de la partida
- Sistema exacto de calificación y designación
- Forma, dimensiones y temple del producto
- Norma y edición que rigen
- Identificador de calor, fundición, lote, bobina o lote de producción
- Resultados químicos reales, no solo límites de especificación copiados.
- Resultados mecánicos y eléctricos requeridos
- Métodos de ensayo, unidades y temperatura de referencia
- Cantidad o peso representado por el certificado
- Firma autorizada o validación electrónica
- Correspondencia entre el MTC, las etiquetas de los paquetes y las marcas de los materiales.
La cadena de trazabilidad debe permanecer intacta:
Artículo del pedido -> ID del paquete -> ID de la pieza, bobina o paquete -> lote de producción -> resultados de la prueba MTC.
Reseña de Cymber Metalcertificados de calidad y documentos de inspeccióncomo información de contexto a nivel empresarial. La aceptación del pedido aún depende de los documentos y las marcas físicas proporcionadas para el lote de producción real.
Confirmar la química y la identidad del grado
La inspección química responde a una pregunta: ¿cumple el material muestreado con los límites químicos de la especificación de grado invocada?
No demuestra el temple, la conductividad, las dimensiones, el estado de la superficie ni la integridad interna.
El término “cobre de alta pureza” no tiene una definición contractual única. Los grados C10100, C10200, C11000 y C12200 deben tratarse como grados separados con diferentes supuestos de producción y aplicación.
El C10100 se asocia comúnmente con el cobre electrónico libre de oxígeno. El C10200 se especifica comúnmente como cobre libre de oxígeno. El C11000 es cobre electrolítico de paso duro. El C12200 es cobre desoxidado con fósforo, comúnmente asociado con aplicaciones térmicas y de tubos.
Estas descripciones no sustituyen la norma vigente.
Una declaración comoCu >= 99,9%Por sí solo, no permite identificar C10100, C10200 ni C11000. Tampoco proporciona información sobre el temple, el rendimiento eléctrico ni las tolerancias de forma del producto.
Se pueden utilizar métodos de química húmeda de laboratorio, ICP-OES u otros métodos validados, según corresponda al analito y la concentración requerida. La norma ASTM E478 puede ser relevante para el análisis químico de aleaciones de cobre, mientras que la ASTM E2575 puede ser relevante para la determinación de oxígeno mediante fusión con gas inerte.
El analizador XRF portátil es útil para detectar muchos elementos de aleación metálica. Sin embargo, por sí solo no puede determinar el contenido de oxígeno a nivel de ppm en cobre libre de oxígeno. Además, su sensibilidad es baja para ciertos elementos ligeros, y las lecturas pueden verse distorsionadas por el recubrimiento, la oxidación, la contaminación superficial o una preparación deficiente de la muestra.
Si la XRF y el MTC no coinciden, ponga en cuarentena el material afectado, conserve su identificación de lote, documente la custodia de la muestra y utilice un laboratorio cualificado con un método analítico acordado. No resuelva una disputa sobre material de alto valor con una sola lectura superficial de la pieza más accesible.
La documentación relativa a RoHS y REACH se gestiona por separado. No acredita la calidad, la conductividad, el temple, las dimensiones ni la conformidad con el lote.
Medir la conductividad con un método definido
“Conductividad aprobada” no es un resultado de inspección. Un informe útil requiere el límite de aceptación, el método, la temperatura de referencia, el lugar de la prueba, la identificación del instrumento y el valor medido real.
A 20 °C, el 100 % de IACS corresponde convencionalmente a aproximadamente 58,0 MS/m o una resistividad de 1,7241 microohmios cm.
% IACS = conductividad en MS/m / 58,0 x 100
% IACS = 1,7241 / resistividad en microohm cm x 100
Estas ecuaciones no establecen un mínimo universal para todos los productos de cobre. La conductividad requerida depende del grado, el temple, la forma, el historial de procesamiento y la especificación aplicada.
Un valor cercano al 100 % IACS no demuestra de forma concluyente que se trate de C10100, C10200 o C11000. La conductividad es una propiedad, no un sistema de identificación de grado.
Para la medición de la resistencia o resistividad de materiales conductores, puede ser pertinente utilizar un método tipo ASTM B193 o IEC 60468. Las pruebas de corrientes de Foucault tipo ASTM E1004 pueden ser adecuadas cuando la geometría, el espesor, la superficie, la calibración y el rango del equipo lo permitan.
El plan de inspección debe definir:
- Conductividad mínima o resistividad máxima
- Temperatura de referencia
- Método de ensayo y corrección de temperatura
- Modelo del instrumento, número de serie y estado de calibración
- Superficie de prueba desnuda, recubierta, mecanizada o fresada
- Cantidad de muestras y ubicaciones de medición
- Redondeo y regla de aprobado/suspenso cerca del límite
Los recubrimientos, la curvatura, la rugosidad, el espesor, la temperatura y los estándares de calibración pueden afectar los resultados de las mediciones por corrientes de Foucault. La lectura de una sola sonda no debe representar una bobina, un haz o un lote de producción completo, a menos que el plan de muestreo acordado lo permita.
Para proyectos de barras colectoras y barras de distribución sin oxígeno, consulte la guía relacionada enNormas de inspección de varillas de cobre libre de oxígeno.
La conductividad no sustituye a la química. La química no sustituye a la conductividad. Los compradores se meten en problemas cuando se les pide que prueben ambas cosas con una sola prueba.
Verificar el temple y las propiedades mecánicas.
Dos lotes pueden tener la misma composición química y comportarse de manera diferente durante el doblado, el estampado, el mecanizado o el ensamblaje debido a que su temple y su historial de procesamiento son diferentes.
Cuando sea necesario, el plan de inspección puede incluir resistencia a la tracción, límite elástico y elongación según ASTM E8/E8M o la norma de producto aplicable; dureza Rockwell según ASTM E18; dureza por microindentación según ASTM E384; pruebas de flexión; evaluación del tamaño de grano; u otro examen específico de la condición.
Defina la orientación de la muestra, la posición de muestreo, el espesor, la longitud de calibración, el estado del material, los límites de los resultados y las reglas para repetir las pruebas.
No convierta la dureza en resistencia a la tracción a menos que el contrato lo permita explícitamente para el grado y temple seleccionados. Una tabla de conversión no sustituye la prueba especificada.
Aquí es donde una sustitución de bajo precio se vuelve costosa. El comprador aprueba la composición química, omite la verificación del temple y descubre el problema solo cuando las barras conductoras se agrietan durante el conformado o la tira no mantiene la respuesta elástica requerida. El nombre de la aleación no falló. La definición de compra sí.
Inspeccionar las dimensiones por formato del producto
La inspección dimensional debe realizarse siguiendo el proceso de elaboración y ensamblaje del producto.
Para planchas y láminas, inspeccione el espesor en puntos representativos, el ancho, el largo, la planitud, el estado de los bordes y la escuadra, según corresponda. Medir una sola esquina no garantiza la aprobación de la plancha completa.
Para tiras y bobinas, inspeccione el espesor a lo ancho y a través de la bobina, el ancho, la curvatura, las rebabas en los bordes, el diámetro interior/exterior de la bobina y la dirección de bobinado. Las posiciones de la cabeza, el centro y la cola pueden ser importantes.
Para barras conductoras, varillas y barras, inspeccione la sección transversal, el ancho y el espesor o diámetro, la rectitud, la torsión, la longitud de corte, la perpendicularidad de los extremos y el radio de los bordes. Una muestra corta no puede demostrar que se requiere un ensamblaje de longitud completa.
Para tubos, inspeccione el diámetro exterior (DE), el espesor de pared, el diámetro interior (DI) cuando se especifique, la ovalidad, la rectitud, la longitud y el estado de los extremos. El DE por sí solo no permite comprobar el espesor mínimo de pared.
Para piezas mecanizadas, utilice el sistema de referencia aprobado para inspeccionar el tamaño, la posición, el perfil, el patrón de orificios, las roscas, los chaflanes y las dimensiones finales. Un certificado de material de partida (MTC) no puede aprobar la geometría CNC.
Indique las condiciones de medición. La planitud depende del soporte y la sujeción. La rectitud depende de la longitud de referencia y del soporte en estado libre. Es posible que sea necesario verificar el tamaño crítico de una barra conductora chapada después del recubrimiento.
Para pedidos al por mayorOpciones de varilla de cobre C11000El diámetro, la rectitud, la longitud de corte, la superficie y los registros de lotes aún requieren límites de aceptación específicos para cada pedido.
Concilie el recuento de piezas, el peso neto, el peso bruto y la base de facturación. Si se utiliza el peso teórico, acuerde las dimensiones nominales y la base de densidad. Si se utiliza el peso real, defina la calibración de la báscula y el redondeo.
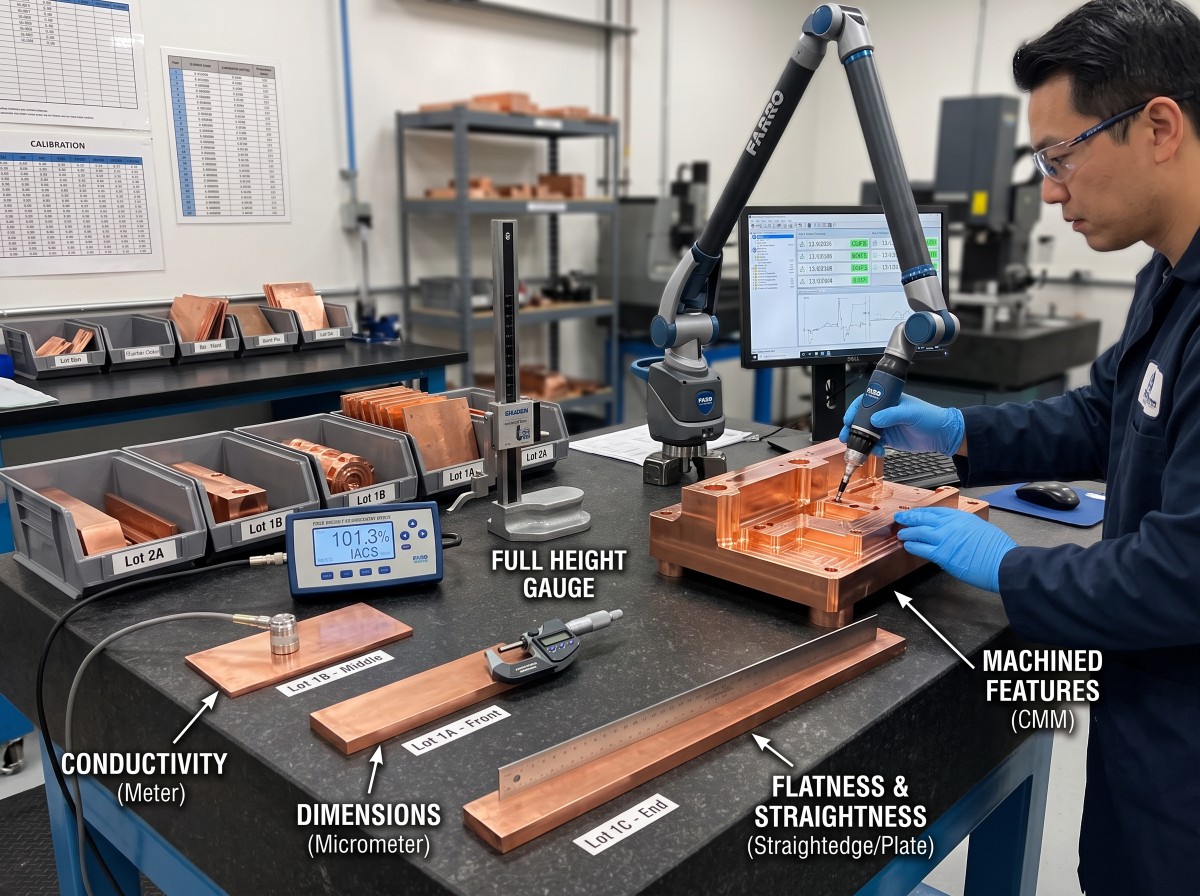
Transforme los requisitos de superficie en criterios medibles.
Las expresiones “buena superficie”, “acabado de fábrica” y “sin arañazos” dan pie a disputas. No le indican al inspector qué debe rechazar.
Según el producto y la aplicación, defina límites medibles para arañazos, abolladuras, picaduras, óxido, manchas de agua, decoloración, marcas de laminación, líneas de troquelado, pliegues, indicaciones de laminación, rebabas en los bordes, grietas en los bordes, astillas, aceite, huellas dactilares, contaminación incrustada y residuos protectores incompatibles.
Clasifique las superficies significativas. La superficie de contacto de una barra conductora, la superficie de soldadura, la superficie de sellado y la superficie posterior oculta no requieren la misma regla de aceptación estética.
Cuando la apariencia es importante, indique la iluminación de inspección, la distancia de visualización, las zonas significativas y el límite de muestra aprobado. Para los defectos funcionales, utilice límites numéricos o un procedimiento controlado siempre que sea posible.
Un aceite protector temporal aplicado al cobre durante el transporte marítimo puede interferir con procesos posteriores como el recubrimiento, la soldadura, la soldadura fuerte o el contacto eléctrico. La inspección de la superficie debe tener en cuenta el siguiente proceso, no solo el aspecto del material dentro de la caja.
Especifique los ensayos no destructivos y las pruebas especiales solo cuando el riesgo lo justifique.
Los ensayos no destructivos y los ensayos especiales destructivos no son obligatorios para todos los pedidos de cobre.
El análisis por corrientes de Foucault puede ser relevante para tubos de cobre o aleación de cobre específicos según la norma ASTM E243. El ensayo de líquidos penetrantes según las normas ASTM E1417/E1417M puede revelar discontinuidades superficiales en piezas acabadas adecuadas. El ensayo ultrasónico puede especificarse para chapas gruesas, barras, forjas o productos unidos mediante un procedimiento específico para cada producto.
Para determinados tubos o conjuntos, puede ser necesario realizar pruebas de fugas hidrostáticas o neumáticas. Los métodos ASTM B577 pueden ser relevantes para las pruebas relacionadas con el óxido cuproso o la fragilización por hidrógeno, según los requisitos de cobre libre de oxígeno o desoxidado. Estos métodos, junto con el seccionamiento metalográfico convencional, pueden consumir o dañar la muestra y deben considerarse pruebas especiales destructivas.
La inspección por partículas magnéticas no es adecuada para productos de cobre no ferromagnéticos comunes.
La afirmación "100% de ensayos no destructivos superados" carece de sentido a menos que el informe identifique el método, el procedimiento escrito, la cobertura de la inspección, la base de calibración, la cualificación del operador y los criterios de aceptación.
Inspeccionar el recubrimiento como un proceso separado
Un sustrato de cobre que cumpla con los requisitos no garantiza que el componente chapado también los cumpla. El estaño, el níquel y la plata introducen otro material, otro proceso y otro modo de fallo.
La norma ASTM B545 puede ser relevante para el estaño electrodepositado, la ASTM B689 para los recubrimientos de níquel de ingeniería y la ASTM B700 para la plata electrodepositada. La norma ASTM B568 puede utilizarse para la medición adecuada del espesor del recubrimiento mediante XRF, mientras que la ASTM B504 puede ser relevante para la medición del espesor mediante coulométrica.
El dibujo y la orden de compra deben definir el material de recubrimiento, el proceso de deposición, el espesor mínimo local o promedio, las ubicaciones de medición, el método de adhesión, el requisito de porosidad o continuidad, los límites de apariencia, la cobertura de bordes y orificios, el enmascaramiento del área de contacto, la soldabilidad y si los límites dimensionales se aplican antes o después del recubrimiento.
Una sola lectura de XRF en la superficie plana más sencilla no garantiza un recubrimiento uniforme en toda la barra conductora. La curvatura, la composición del sustrato, los estándares de referencia, los recubrimientos multicapa y la distancia a los bordes pueden modificar el resultado.
El metal cibernéticoequipo y capacidad de inspecciónEsta página proporciona información de contexto para las discusiones sobre procesamiento e inspección. El pedido en sí aún requiere métodos específicos, equipos calibrados e informes específicos del lote.
Elabore un plan de muestreo defendible.
“Inspeccionar el 10%” no es un plan de muestreo. ¿Diez por ciento de qué: piezas, bobinas, haces, lotes, paquetes o medidas?
Para cada característica, defina:
Requisito | método | instrumento | definición de lote | tamaño de la muestra | método de selección aleatoria | ubicación de la prueba | criterio de aceptación | registro | punto de referencia.
La norma ISO 2859-1 puede admitir el muestreo por atributos. La parte aplicable de la serie ISO 3951, como la ISO 3951-1 cuando corresponda, puede admitir el muestreo por variables. Las partes deben acordar la parte y edición exactas, el tamaño del lote, el nivel de inspección, el AQL, las reglas de conmutación y la clasificación de defectos.
AQL 1.0 no garantiza que solo el 1% del lote sea defectuoso. AQL es un parámetro del plan de muestreo que se utiliza junto con el resto del esquema seleccionado.
Verifique la identidad, la cantidad, las etiquetas y los daños visibles durante el transporte de cada paquete. Realice una inspección del 100 % para detectar características críticas para el ajuste o la seguridad cuando las consecuencias lo justifiquen. Seleccione muestras químicas y mecánicas destructivas según el lote de producción definido en la especificación.
Las muestras deben distribuirse entre bobinas, haces, paquetes y en toda la secuencia de producción. No permita que el proveedor seleccione únicamente las piezas superiores limpias y accesibles.
El plan de inspección debe especificar si el fallo conlleva el rechazo, el remuestreo permitido o la clasificación al 100 %. Una muestra de referencia o un primer artículo aprobado no exime del cumplimiento de los requisitos de lote a granel.
Defina la inspección por terceros antes de la producción.
El organismo de inspección y su ámbito de actuación deben designarse antes de la producción, no después de que la mercancía esté embalada.
Cuando resulte comercialmente apropiado, seleccione un organismo de inspección acreditado según la norma ISO/IEC 17020 para el alcance pertinente y un laboratorio acreditado según la norma ISO/IEC 17025 para el método de ensayo requerido.
Entre los puntos de control útiles se incluyen la revisión de documentos, la verificación de la identidad del material, la selección aleatoria de muestras, la supervisión de ensayos destructivos, las comprobaciones dimensionales y superficiales, la verificación de cantidades, la inspección del embalaje, la revisión de los registros de calibración y el cierre de las no conformidades.
El informe debe distinguir qué observó el inspector, qué muestras tomó y qué documentos revisó.
La inspección por parte de terceros no demuestra que todas las piezas no examinadas cumplan con los requisitos. No transfiere la responsabilidad del proveedor y no puede subsanar criterios de aceptación que nunca se redactaron.
Inspeccione el embalaje, las etiquetas y el estado del envío.
El cobre puede pasar la inspección de fábrica y aun así fallar al llegar. Los paquetes densos se desplazan. Las superficies sin recubrimiento se frotan. Las láminas delgadas se deforman. La condensación mancha el material pulido. Las superficies de contacto chapadas se dañan con el sujetador destinado a sujetar la caja.
Las placas y láminas pueden requerir una base rígida, barrera contra la humedad, intercalación y protección de bordes. Las bobinas requieren una orientación de ojo acordada, sujeción del bobinado, soporte de deslizamiento y protección contra el telescopismo. Las varillas, barras y barras colectoras necesitan separación para evitar la fricción y protección para los extremos, orificios y superficies chapadas. Los tubos pueden requerir extremos tapados y soporte distribuido para el haz. Las piezas mecanizadas pueden requerir bandejas o separadores individuales.
Los materiales de embalaje deben estar secos, limpios y ser compatibles con el contacto eléctrico, el chapado, la soldadura, la soldadura fuerte y la limpieza posteriores.
Cada etiqueta de paquete debe mostrar el artículo de la orden de compra, grado, estándar, temperatura, dimensiones, cantidad, peso neto y bruto, identificador del lote de producción, número de paquete e información del país de origen cuando así lo exija el contrato.
La NIMF 15 se aplica de forma condicional a los embalajes y estibas de madera maciza regulados, según los requisitos del destino. La fumigación no es obligatoria en todos los casos.
Antes de su liberación, compare los identificadores físicos del paquete con la lista de empaque y el mapa de trazabilidad de MTC.
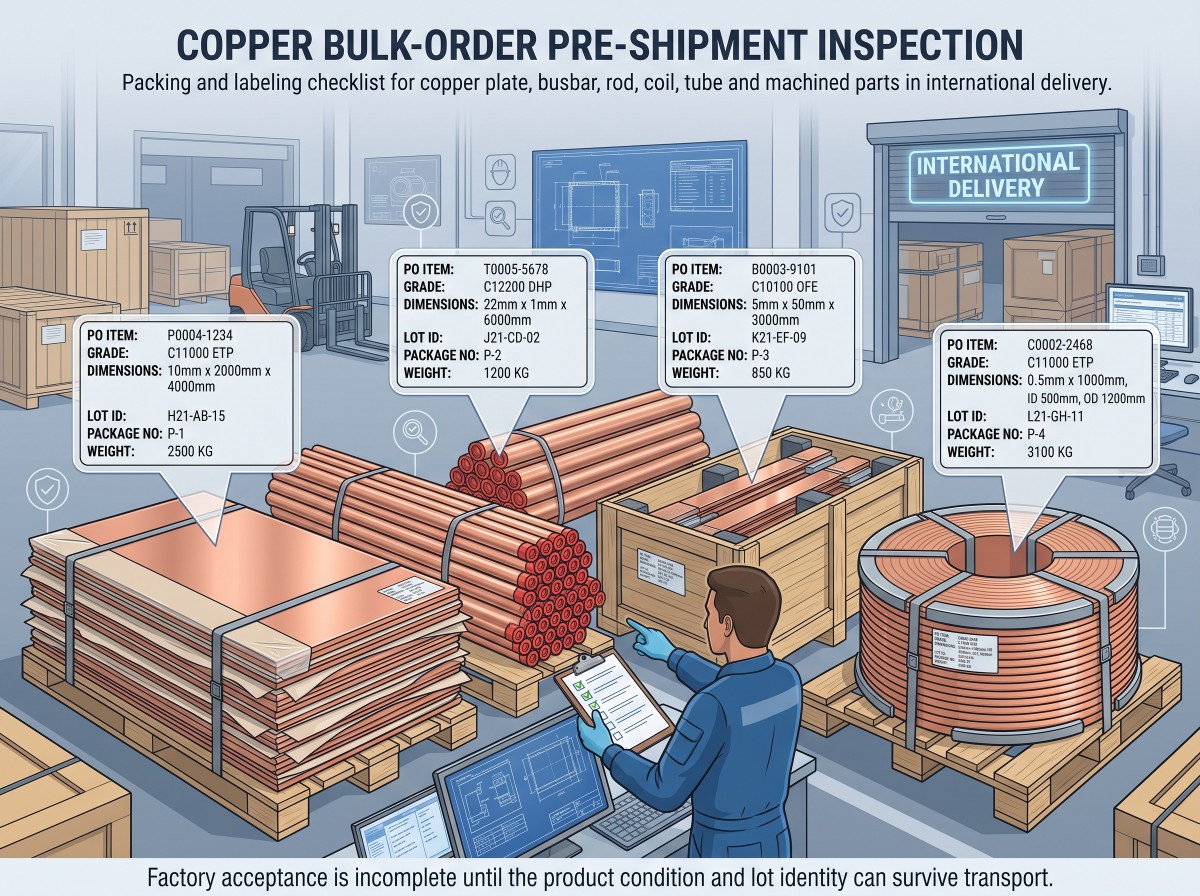
Controlar el material no conforme antes de su liberación.
Un resultado fallido requiere un flujo de trabajo, no una discusión en una aplicación de mensajería.
Cuarentena -> preservar la identidad y la evidencia -> emitir NCR -> determinar el alcance afectado y la causa raíz -> rechazar, clasificar, reelaborar, reemplazar o aceptar mediante concesión por escrito -> actualizar los registros.
El contrato debe definir los plazos de entrega de los documentos, los puntos de verificación y retención, las normas para la repetición de pruebas, las normas para el remuestreo, la responsabilidad de la clasificación, la aprobación de la reelaboración, el procedimiento de sustitución, el coste de la inspección repetida, los derechos de inspección de entrada y el plazo de reclamación.
Nunca permita que la urgencia en la producción convierta una desviación de ingeniería en un envío silencioso. Una autorización por escrito debe identificar el lote exacto, el resultado de la medición, la cantidad afectada, el riesgo funcional y la autoridad que la aprobó.
Lista de verificación para la inspección de pedidos al por mayor
Antes de aprobar el envío, confirme estos 20 controles:
- Orden de compra y revisión de planos aprobada
- Sistema exacto de clasificación y grado de cobre
- Estándar y edición del producto
- Forma y temple del producto
- Definición de calor, fundición, lote, bobina o partida
- Límites químicos y método de ensayo
- Prueba relacionada con el oxígeno, cuando corresponda.
- Requisito de conductividad o resistividad
- Requisitos de propiedades mecánicas
- CTQ dimensionales y método de medición
- Zonas superficiales y límites de defectos
- Ensayos no destructivos o procedimientos de prueba especiales cuando sea necesario
- Material de recubrimiento, espesor y ubicaciones de medición
- Plan de muestreo y respuesta ante fallos
- Alcance de la inspección por terceros
- Número de piezas y base de peso real o teórico
- Protección de embalaje específica del producto
- Trazabilidad del paquete a la etiqueta MTC
- Proceso de NCR, repetición de pruebas y concesión
- Aprobación del documento final y del envío
En mi experiencia revisando las solicitudes de cotización, los compradores suelen definir el grado de cobre con detalle y reducen la inspección a una sola frase: "Se requiere certificado de material".
Eso es al revés.
El MTC debe ser un registro controlado dentro del plan de aceptación, no el plan de aceptación en sí mismo.
Para obtener información sobre abastecimiento, procesamiento y exportaciones coordinadas, consulte la página de Cymber Metal.servicios de la cadena de suministro de cobreTambién puedesDescarga los catálogos de productos de Cymber Metal.para el contexto de la gama de productos.
Para solicitar una revisión del pedido,Contacte con Cymber Metal para una solicitud de cotización de pedidos al por mayor.con el grado, estándar y edición, forma del producto, temple, dimensiones, dibujo, cantidad, CTQ, documentos de prueba, requisitos de embalaje y destino.
El alcance de la prueba, el muestreo, la participación de terceros, la disponibilidad actual, la cantidad mínima de pedido y el plazo de entrega deben confirmarse para el proyecto en cuestión.
En resumen
La inspección del cobre no es una ceremonia final que se realiza junto con la mercancía embalada. Comienza cuando el comprador define qué significa "conforme".
Separe la identificación del grado, la composición química, la conductividad, el temple, la geometría, la superficie, el recubrimiento y el embalaje. Vincule cada resultado con el lote de producción físico. Documente por escrito el método, la muestra y la regla de decisión.
El plan de inspección más económico es aquel que detecta un error antes de que el envío pase a formar parte del inventario en el continente equivocado.
Preguntas frecuentes
Verifique el fabricante, el lugar de producción, la referencia de la orden de compra, el grado exacto, la forma del producto, la norma y la edición, el temple, la identificación del lote de producción, la composición química real, los resultados mecánicos y eléctricos requeridos, la cantidad cubierta y la validación autorizada. Luego, compare el identificador MTC con las etiquetas del paquete y el cobre entregado.
El analizador XRF portátil puede detectar muchos elementos metálicos, pero no puede comprobar la presencia de oxígeno a nivel de ppm en cobre libre de oxígeno. Confirme la pureza del cobre mediante los límites químicos establecidos, un certificado de material trazable y, cuando sea necesario, un método de análisis de oxígeno adecuado realizado por un laboratorio cualificado.
No. A 20 °C, el 100 % de IACS corresponde convencionalmente a unos 58,0 MS/m o 1,7241 microohm cm, pero no es un mínimo de compra universal. La orden de compra debe indicar el valor requerido, el método, la temperatura de referencia, los puntos de prueba y la regla de redondeo.
No. El tipo 3.1 es validado por el representante de inspección autorizado del fabricante, quien es independiente de la producción. El tipo 3.2 tiene requisitos de validación adicionales. Un informe de inspección independiente de terceros no convierte automáticamente el tipo 3.1 en tipo 3.2.
Comience con el estándar del producto, la definición del lote de producción y las consecuencias de las fallas. Defina el tamaño de la muestra, el método de selección aleatoria, la ubicación de la prueba, el límite de aceptación y la respuesta ante fallas para cada característica. No utilice una instrucción genérica de "inspección del 10 %".
Los ensayos no destructivos (END) son necesarios cuando así lo exige la norma aplicable, el plano, el riesgo de servicio o el plan de inspección acordado. Los ensayos por corrientes inducidas, líquidos penetrantes o ultrasonidos pueden ser apropiados en casos específicos, pero cada método requiere un procedimiento escrito, una base de calibración, un alcance y criterios de aceptación.
El inspector debe verificar los documentos aprobados, la identificación del material y del lote, la selección de la muestra, las pruebas especificadas, las dimensiones, la superficie, la cantidad, las etiquetas, el embalaje y el cierre de las no conformidades. El informe debe indicar qué se observó, qué se muestreó y qué documentos se revisaron.
No automáticamente. El contrato debe especificar cómo afecta la autorización previa al envío a los derechos de inspección de entrada. Los compradores deben seguir verificando la identidad del paquete, la cantidad, los daños durante el transporte y las características críticas de recepción.
Proporcione el grado, el sistema de designación, la norma y edición del producto, la forma, el temple, las dimensiones, la revisión del dibujo, los CTQ, los requisitos de conductividad o mecánicos, los criterios de superficie y recubrimiento, la cantidad, las reglas de muestreo, los documentos, el embalaje, el destino y el Incoterm.
Fecha de publicación: 30 de agosto de 2026